In het kort
- Ingesloten gas komt vaak voor in vloeistofstroomprocessen en kan de coriolis-meting beïnvloeden als hier niet op de juiste manier mee wordt omgegaan.
- Hiervoor zijn twee verschillende mechanismen verantwoordelijk: het bubbeleffect en het resonatoreffect, die de meetwaarden van de flowmeter in tegengestelde richtingen beïnvloeden.
- Het verwijderen van ingesloten gas voordat het de meter bereikt, is de meest effectieve en belangrijkste maatregel om de nauwkeurigheid van de meting door de flowmeter te waarborgen.
- Wanneer gasgerelateerde storingen de meetprestaties beïnvloeden, helpt Gas Fraction Handler (GFH) de meetwaarden te stabiliseren en biedt deze diagnostische indicatoren voor het beoordelen van de tweefasige flowomstandigheden.
- Wanneer gas niet volledig kan worden verwijderd, pakt de multifrequentietechnologie (MFT) het resonatoreffect specifiek aan.
- MFT maakt het ook mogelijk om de gasfractie (GVF) en het watergehalte te meten, waardoor de toepassingsmogelijkheden van coriolis-technologie worden uitgebreid naar meerfasige flowtoepassingen.


Hoe een coriolis-flowmeter de massastroom meet
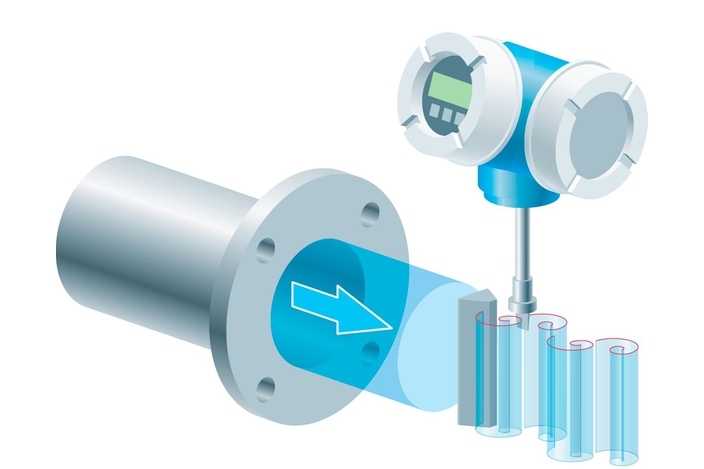
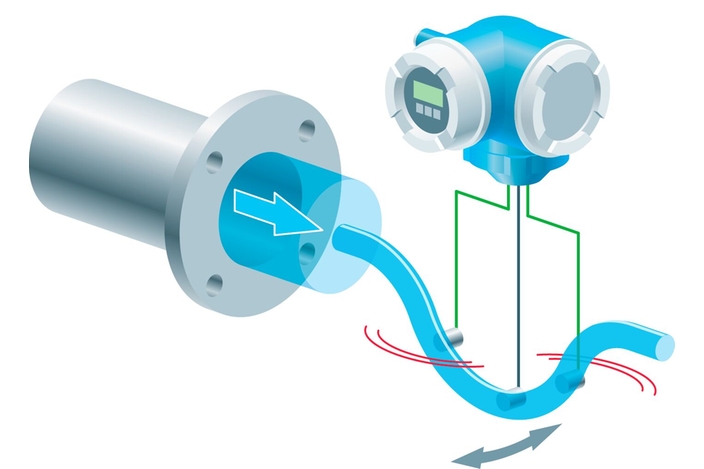
Een coriolis-flowmeter werkt door één of meer meetbuizen te laten trillen en de door het coriolis-effect veroorzaakte afbuiging te meten terwijl de vloeistof door deze buizen stroomt.

Binnenaanzicht van een coriolis-massaflowmeter, met daarin de driver, de sensoren en de meetbuis.
Deze afbuiging is recht evenredig met de massastroom, waardoor coriolis-flowmeters de werkelijke massastroom kunnen meten in plaats van de volumestroom waarop de meeste andere meters zijn gebaseerd. Dankzij deze trilling kan de meter ook de dichtheid van de vloeistof bepalen, door de resonantiefrequentie van de buis te meten. Dit directe, fundamentele meetprincipe is een van de redenen waarom coriolis-flowmeters op grote schaal worden gebruikt wanneer een hoge nauwkeurigheid van de massastroom en de dichtheid vereist is; onder referentieomstandigheden kan een nauwkeurigheid van ± 0,1% of beter worden bereikt..

Het effect van ingesloten gas op de meetwaarden van flowmeters
Onder "ingesloten gas" wordt verstaan: de aanwezigheid van kleine hoeveelheden gas, doorgaans in de vorm van bellen, in een vloeistofstroom waarvan anders wordt aangenomen dat deze uit één fase bestaat. Dit is een goed onderzocht en goed begrepen verschijnsel bij coriolis-metingen: wanneer een tweede fase (bijvoorbeeld gas) aan de te meten vloeistof wordt toegevoegd, kan dit het afbuigende effect en de resonantiefrequentie van de buis beïnvloeden. Zonder aanpassing van het op het coriolis-effect gebaseerde meetproces zou de werkelijke massameting van de vloeistof negatief kunnen worden beïnvloed.
Om inzicht te krijgen in de effecten van ingesloten gas op de meetnauwkeurigheid en hoe hiermee om te gaan, moet men zich allereerst realiseren dat ingesloten gas geen enkele, voorspelbare fout veroorzaakt. Dit zou kunnen leiden tot twee soorten fouten: het bubbeleffect en het resonatoreffect.
Bubbeleffect: vrije bellen leiden tot te lage meetwaarden
Het bubbeleffect treedt op wanneer gasbellen groot genoeg zijn – of wanneer de omringende vloeistof niet viskeus genoeg is – zodat de bellen zich onafhankelijk van de beweging van de vloeistof gedragen in plaats van mee te bewegen. Deze worden vrije bellen genoemd.
Omdat gas aanzienlijk minder dicht is dan de vloeistof waarin het zich bevindt, hebben deze vrije bellen de neiging om tijdens de trilling ten opzichte van de buiswand weg te glijden in plaats van deze precies te volgen. Hierdoor neemt de effectieve traagheid die de buis waarneemt af, waardoor de meter zowel de massastroom als de dichtheid te laag inschat. Daarentegen volgen gesuspendeerde bellen – dat zijn kleinere bellen of bellen die in stroperigere vloeistoffen zweven – de beweging van de vloeistof doorgaans veel nauwkeuriger en veroorzaken ze geen noemenswaardig bubbeleffect.
Dit onderscheid is van belang, omdat gesuspendeerde bellen – niet vrije bellen – het tweede en moeilijkere probleem veroorzaken: het resonatoreffect.
Resonatoreffect: gesuspendeerde bellen leiden tot te hoge meetwaarden
Het resonatoreffect treedt op wanneer kleine, goed gesuspendeerde bellen de geluidssnelheid in het vloeistofmengsel aanzienlijk verlagen. Hiervoor is niet eens een grote hoeveelheid ingesloten gas nodig; een klein aandeel minuscule, gesuspendeerde bellen is al voldoende om een sterke daling van de geluidssnelheid van een vloeistofmengsel te veroorzaken.
Dit is van belang omdat het resonatoreffect fouten veroorzaakt in zowel de massastroom- als de dichtheidsmetingen, en niet slechts in één ervan. In tegenstelling tot vrije bellen volgen gesuspendeerde bellen grotendeels de beweging van de vloeistof en verminderen ze daarom niet in de eerste plaats de effectieve traagheid die door de meter wordt gemeten. In plaats daarvan verlagen ze de geluidssnelheid in het vloeistofmengsel, waardoor de akoestische resonantie van het mengsel dichter bij de mechanische aandrijffrequentie van de meetbuis komt te liggen. Deze interactie verstoort de trillingsrespons van de buis en kan ertoe leiden dat de meter zowel de massastroom als de dichtheid te hoog inschat.

Afhankelijkheid van de geluidssnelheid van de gasfractie en de druk: de geluidssnelheid neemt al bij zeer kleine hoeveelheden ingesloten gas sterk af.
Omdat gesuspendeerde bellen met conventionele scheidingsapparatuur veel moeilijker van de vloeistof te scheiden zijn dan vrije bellen, is het resonatoreffect doorgaans het belangrijkste en hardnekkigste probleem waarmee men in de praktijk te maken krijgt. Dit komt ook sterker tot uiting bij meters met een grotere buisdiameter, aangezien een grotere diameter de akoestische resonantiefrequentie van het buis-vloeistofsysteem verlaagt. Hierdoor wordt de marge tussen de resonantiefrequentie van de vloeistof en de aandrijffrequentie van de buis kleiner, waardoor de interferentie toeneemt als dit niet wordt gecompenseerd.
In processen waarin zowel vrije als gesuspendeerde bellen tegelijkertijd aanwezig zijn, kunnen de twee effecten elkaar op sommige momenten gedeeltelijk opheffen en op andere momenten versterken, afhankelijk van de feitelijke grootteverdeling van de bellen op een bepaald moment. Daarom lijken fouten als gevolg van ingesloten gas in de praktijk vaak inconsistent, waardoor ze nog moeilijker te corrigeren zijn.
Waar komt het ingesloten gas vandaan?
Ingesloten gas kan op verschillende manieren in een proces terechtkomen, en het opsporen van de bron is de eerste stap om dit probleem aan te pakken.
Uitgassing is een veelvoorkomende oorzaak, waarbij opgelost gas uit de oplossing vrijkomt wanneer deze zich verplaatst van een deel van het proces met hoge druk naar een deel met lage druk. Als het vloeistofpeil in de upstream-tanks te laag is, kan er gas door de aanzuigleiding worden aangezogen. Een te geringe tegendruk in combinatie met een laag vloeistofpeil in de tanks zijn de meest voorkomende oorzaken van gasinsluiting.
Sommige vloeistoffen zijn vanwege hun fysische eigenschappen nu eenmaal gevoeliger voor het meevoeren van gas. Vloeistoffen met een hoge viscositeit, zoals zware oliën, hebben de neiging om bellen vast te houden in plaats van ze te laten loskomen en ontsnappen. Bepaalde producten, zoals zuivelvloeistoffen, bevatten van nature microbellen door hun samenstelling of door het verwerkingsproces.
Het praktische verschil dat hier van belang is, is dat vrije bellen – die bijvoorbeeld ontstaan door turbulente vermenging of beluchting – zich onder de juiste omstandigheden relatief gemakkelijk van de vloeistof losmaken. Gesuspendeerde bellen, die ontstaan door uitgassing of op hun plaats worden gehouden door de viscositeit van de vloeistof, doen dat niet. Dit onderscheid bepaalt wat er realistisch gezien alleen door middel van procesontwerp kan worden bereikt, en waarvoor een andere aanpak nodig is.
Gasverwijdering bij de bron: de meest effectieve aanpak
Het verwijderen van ingesloten gas voordat het de meter bereikt, is de meest effectieve maatregel en moet in elk proces als eerste worden overwogen, vooral als ingesloten gas een bekend of vermoed probleem is, aangezien de standaardkalibratie van coriolis-flowmeters deze fouten niet kan corrigeren. Het bubbeleffect en het resonatoreffect zorgen voor inconsistente, tegenstrijdige afwijkingen in plaats van een stabiele afwijking, waardoor er geen vaste fout overblijft die via kalibratie kan worden gecorrigeerd.
Er zijn verschillende praktische, beproefde maatregelen waarmee vrije bellen bij de bron kunnen worden verminderd of volledig voorkomen:
- Voor voldoende tegendruk zorgen en drukverliezen tussen het proces en de inlaat van de meter minimaliseren, om uitgassing te onderdrukken en ervoor te zorgen dat het opgeloste gas in de oplossing blijft
- Gasafscheiders of bezinktanks upstream van de meter installeren, zodat grotere bellen voldoende tijd en ruimte krijgen om zich van de vloeistof te scheiden vóór de meting
- Ervoor zorgen dat er voldoende vloeistof in de upstream-tanks aanwezig is, om te voorkomen dat de pomp lucht of gas aanzuigt
- Tanks via de bovenkant vullen in plaats van via de onderkant
- Waar mogelijk de stroomsnelheid of turbulentie verhogen om grotere vrije bellen op te splitsen in kleinere, beter beheersbare bellen
- Meters verticaal installeren, waarbij de vloeistof omhoogstroomt, zodat eventueel aanwezig vrij gas de meter volledig kan verlaten
- Een coriolis-meter met de kleinst mogelijke nominale diameter gebruiken om de stroomsnelheid in de meetbuizen te verhogen en een betere vermenging te krijgen
In veel toepassingen zijn optimalisaties van het proces- en leidingontwerp doeltreffende maatregelen om te voorkomen dat ingesloten gas de meting beïnvloedt. In andere gevallen blijft het echter onvermijdelijk dat er een bepaalde hoeveelheid gas achterblijft.
Wat als het gas niet kan worden verwijderd?
In sommige toepassingen is een zekere hoeveelheid ingesloten gas in feite onvermijdelijk. In deze gevallen is het voortdurend kunnen volgen van de aanwezigheid van gas en de kenmerken van de tweefasige flow op zich al zeer waardevol; het draagt bij aan weloverwogen operationele beslissingen en uiteindelijk aan de productkwaliteit. De Proline Promass-coriolis-flowmeters van Endress+Hauser bieden dit inzicht via de functie Gas Fraction Handler (GFH).
De functie Gas Fraction Handler (GFH) past de signaalverwerking aan de actuele procesomstandigheden aan om de meetstabiliteit te verbeteren wanneer er ingesloten gas aanwezig is. In tegenstelling tot statische filters past GFH de mate van demping van het uitgangssignaal aan op basis van de ernst van de gedetecteerde storing. Bij een stabiele eenfasige flow grijpt het systeem niet in, waardoor het signaal snel en dynamisch blijft. Wanneer een tweede fase, zoals ingesloten gas, wordt gedetecteerd, wordt er gericht afvlakking toegepast om de meetwaarden te stabiliseren en de herhaalbaarheid te verbeteren, zonder dat er ingrijpen door de operator nodig is.
Naast meetstabiliteit helpt GFH ook om inzicht te krijgen in wat er binnen het proces gebeurt. Aan de hand van twee specifieke diagnostische indexen worden veranderende procesomstandigheden geëvalueerd en kunnen conclusies worden getrokken over de vraag of instabiele meetwaarden te wijten zijn aan gasbellen, inhomogeniteit van het medium of gesuspendeerde microbellen:
- De index voor de inhomogeniteit van het medium (MI-MI) geeft de totale mate van inhomogeniteit van het medium weer die verband houdt met vrije gasbellen. Een waarde van 0 duidt op een perfecte eenfasige flow, terwijl een waarde van 10 of hoger wijst op een hoog gasgehalte en procesomstandigheden die vergelijkbaar zijn met een gasfractie (GVF) van 10%. De index biedt een relatieve, reproduceerbare maatstaf voor gasgerelateerde storingen, die operators helpt inzicht te krijgen in de procesomstandigheden en de hoeveelheid ingesloten gas in de loop van de tijd bij te houden.
- De index voor gesuspendeerde bellen (MI-SB) biedt aanvullend diagnostisch inzicht in de relatieve hoeveelheid gesuspendeerde microbellen in het medium, die van nature te goed in de vloeistof zijn geïntegreerd. In een viskeuze vloeistof zouden ze zeer moeilijk te scheiden zijn in een bezinktank of gasafscheider, en te klein om door verhoogde turbulentie te worden opgesplitst, zoals bij vrije bellen wel het geval is.
Hoewel geen van beide indexen een directe meting van de gasvolumefractie oplevert, dragen ze beide bij aan een snellere analyse van de onderliggende oorzaken, een betrouwbaardere trendmonitoring en beter onderbouwde procesbeslissingen door middel van een kwalitatieve en relatieve beoordeling van gasgerelateerde effecten.
GFH helpt bij het stabiliseren van meetwaarden en het opsporen van gasgerelateerde storingen. Signaalstabilisatie en diagnostiek corrigeren de meetfout zelf echter niet. Daarvoor heeft de flowmeter aanvullende meetgegevens nodig die worden geleverd door de multifrequentietechnologie (MFT).
Het resonatoreffect corrigeren met behulp van multifrequentietechnologie
Bij processen waarbij uitgassing, vloeistoffen met een hoge viscositeit of producten die van nature microbellen bevatten een rol spelen, kunnen er nog steeds gesuspendeerde microbellen achterblijven, zelfs nadat in het proces gasafscheiding heeft plaatsgevonden. In deze gevallen biedt de multifrequentietechnologie een gerichte manier om het resonatoreffect te compenseren, dat van de twee hierboven beschreven fouten de hardnekkigste is.
Om te begrijpen waarom deze compensatie een andere meetmethode vereist, is het nuttig om te bekijken waarom conventionele coriolis-meters hier niet toe in staat zijn. Een conventionele meter trilt met één enkele frequentie, namelijk de eerste eigenfrequentie van de meetbuis.
Wanneer er gas in de vloeistof aanwezig is, wordt de gemeten schijnbare dichtheid in deze enkele modus beïnvloed door het resonatoreffect, maar de meter kan niet onderscheiden in hoeverre die afwijking te wijten is aan de werkelijke dichtheid van de vloeistof en in hoeverre aan de akoestische resonantiefrequentie van het gas-vloeistofmengsel. Met één meetwaarde en twee onbekenden kan de fout als gevolg van het resonatoreffect niet worden berekend.
MFT, beschikbaar in de Proline Promass Q-flowmeters, lost dit op door de meetbuis tegelijkertijd op een tweede frequentie in trilling te brengen: de derde eigenmodus van de buis, die resoneert op ongeveer vijf tot zes keer de frequentie van de eerste modus.

Modale vorm van de eerste (A) en derde (B) natuurlijke modus in numerieke simulatie.
Beide modi worden door dezelfde driver aangestuurd en gezamenlijk verwerkt door de elektronica van het instrument. Omdat de twee meetmodi verschillend reageren op hetzelfde ingesloten gasmengsel, levert dit op hetzelfde moment twee onafhankelijke meetwaarden voor de schijnbare dichtheid op voor dezelfde vloeistof. Het resultaat is twee vergelijkingen met twee onbekenden, die beide opgelost kunnen worden. Zodra de akoestische resonantiefrequentie van het mengsel bekend is, kan de fout als gevolg van het resonatoreffect zowel voor de dichtheid als de massastroom in realtime worden berekend en gecompenseerd.
Naast het corrigeren van het resonatoreffect kan de aanvullende meetinformatie die door MFT wordt gegenereerd ook worden gebruikt voor het meten van het gasgehalte en het watergehalte, zoals blijkt uit de onderstaande validatievoorbeelden.
MFT in de praktijk: voorbeelden uit de voedingsmiddelen- en drankindustrie
Onbedoeld gas
In de voedingsmiddelen- en drankindustrie is een van de uitdagingen dat melkwagens aan het begin van hun ophaalronde nog maar gedeeltelijk gevuld zijn, waardoor er tijdens het rijden voortdurend lucht in het product wordt gemengd. Bij aflevering en zelfs na luchtscheiding heeft een bepaalde hoeveelheid restlucht invloed op de meting. De kleine procentuele meetfouten in de massastroom die door deze ingesloten lucht worden veroorzaakt, leiden binnen een jaar tot aanzienlijke financiële afwijkingen, met name bij grootschalige activiteiten zoals die van de Duitse zuivelfabriek Meierei Barmstedt. MFT brengt deze meetfout op het afleverpunt terug tot bijna nul, waardoor een nauwkeurigere afrekening met melkveehouders en een betrouwbaardere prijsstelling op basis van de volledige kosten voor alle producten mogelijk wordt.
Opzettelijk gas
Bij sommige toepassingen in de voedingsmiddelen- en drankindustrie is gas een bewust gekozen en voor de kwaliteit cruciaal ingrediënt. De uitdaging ligt hier niet in het verwijderen van het gas, maar in het nauwkeurig meten terwijl het aanwezig is. Conventionele coriolis-meters hebben moeite om dit nauwkeurig te doen, omdat het resonatoreffect zowel de dichtheids- als de massastroommetingen verstoort, met name wanneer het gasgehalte sterk varieert onder verschillende procesomstandigheden.
Een fabrikant van glazuur kreeg rechtstreeks met dit probleem te maken: een conventionele coriolis-meter die voor deze toepassing was geïnstalleerd, gaf weliswaar de juiste dichtheidswaarden weer, maar gaf helemaal geen flowindicatie. Door de ingesloten lucht was de massastroommeting onbruikbaar. Uit tests met de Promass Q bij verschillende drukken en mengsnelheden bleek dat het luchtgehalte in het glazuur varieerde van minder dan 1% bij hoge druk en een hoog toerental tot bijna 15% wanneer het proces stil lag. Bij een dergelijk dynamisch bereik is een vaste correctiefactor onhaalbaar, maar juist voor deze situatie is MFT ontwikkeld. Door de ingesloten lucht voortdurend te karakteriseren in plaats van uit te gaan van een vaste correctiefactor, leverde de Promass Q betrouwbare metingen van de massastroom en de dichtheid over het gehele bereik van procesomstandigheden.
Bij een koffie- en theeproducent werd een zeer viskeus koffie-extract gemeten bij ongeveer -3 °C en met viscositeiten variërend van 839 tot 2505 cP, afhankelijk van de concentratie. Een conventionele meter die parallel was geïnstalleerd, gaf een dichtheid van 1170 kg/m³ aan, terwijl de laboratoriumreferentiewaarde 1100 kg/m³ bedroeg. Dit kwam neer op een afwijking van 6%, die de fabrikant handmatig compenseerde met een correctiefactor. De Promass Q gaf onder dezelfde omstandigheden een waarde van 1104 kg/m³ aan: een afwijking van 0,4%. De verbetering werd niet bereikt door het proces aan te passen, maar door het resonatoreffect te compenseren, iets waar de conventionele meter geen oplossing voor had.
Resultaten van onafhankelijke tests: van 2% foutmarge naar 0,3%
MFT is onder realistische praktijkomstandigheden in twee onafhankelijke laboratoria gevalideerd.
De Schlumberger-vestiging in Porsgrunn, Noorwegen, heeft de Proline Promass Q met MFT getest in met stikstof verzadigd zout water onder gecontroleerde uitgassingsomstandigheden.
Een referentie-coriolis-meter mat de vloeistof bij hoge druk, waar deze in één fase bleef, terwijl een testmeter was geïnstalleerd in het lagedrukgedeelte, waar uitgassing een homogeen stromingspatroon met microbellen veroorzaakte.

Opstelling voor uitgassing en bijbehorende schema’s bij Schlumberger voor de Promass Q met MFT, weergegeven als het te testen instrument (DUT).
De testomstandigheden varieerden van flowsnelheden van 7000 tot 18.000 kg/h bij 50 °C, waarbij de GVF-waarden ongeveer 3% bedroegen.
Zonder MFT bedroeg de foutmarge bij de flowmeting onder deze omstandigheden tot wel 2%. Met MFT werd de foutmarge teruggebracht tot ongeveer 0,3% onder alle testomstandigheden, zonder dat er wijzigingen in het proces zelf werden aangebracht.

Meetnauwkeurigheid als functie van de gasfractie (GVF), met en zonder MFT.
In een ander laboratorium, DNV GL, werd in een tweede test onderzocht in hoeverre MFT in staat is om het watergehalte (d.w.z. het aandeel water in een olie-watermengsel) nauwkeurig te meten in aanwezigheid van ingesloten gas. De resultaten bevestigden de nauwkeurigheid van de watergehaltemeting in olie-water-gasomstandigheden, onder onafhankelijk geverifieerde omstandigheden.

Door MFT uitgevoerde watergehaltemetingen, gecorrigeerd voor de gasfractie, vergeleken met referentiewaarden.
Hoewel deze resultaten een weerspiegeling zijn van specifieke, realistische testomstandigheden en geen algemene prestatiegarantie vormen, bieden ze een praktische basis om te beoordelen of MFT geschikt is voor een bepaald proces, met name wanneer uitgassing of gesuspendeerde microbellen een bekend probleem vormen.
Belangrijkste punten
- Hoewel de coriolis-methode nog steeds de nauwkeurigste technologie is voor het meten van massastromen, is ingesloten gas een bekend en grondig onderzocht verschijnsel dat onder bepaalde omstandigheden van invloed is op de flowmeting.
- Omdat twee tegengestelde mechanismen (namelijk het bubbeleffect en het resonatoreffect) van invloed kunnen zijn op metingen op basis van het coriolis-effect, kunnen fouten als gevolg van ingesloten gas wisselend zijn en daardoor moeilijker te corrigeren.
- Het verwijderen van ingesloten gas op procesniveau is de meest effectieve beheersmaatregel en moet bij elke toepassing als eerste worden overwogen.
- Wanneer gas niet volledig kan worden verwijderd, de aanwezigheid van gas opzettelijk is of wanneer de aanwezigheid ervan onbekend is, levert GFH gestabiliseerde meetwaarden en diagnostische gegevens, terwijl MFT specifiek het resonatoreffect compenseert; het is een gerichte oplossing, geen universele oplossing.